در فرآیند خمکاری ورق فلزی با دستگاههای CNC، یکی از چالشهای اصلی و اغلب نادیدهگرفتهشده، پدیده بازگشت فنری یا Springback است. این پدیده میتواند باعث شود زاویه نهایی قطعه با نقشه طراحی تفاوت داشته باشد و در نتیجه مشکلاتی در مونتاژ، جوشکاری و کیفیت ظاهری محصول ایجاد کند.
در شرکت فناوران آذینگر، کنترل دقیق بازگشت فنری بخشی جداییناپذیر از فرآیند خمکاری CNC محسوب میشود. در این مقاله به صورت کاربردی و مهندسی، علل، روشهای محاسبه و راهکارهای کنترل این پدیده را بررسی میکنیم.
بازگشت فنری (Springback) چیست؟
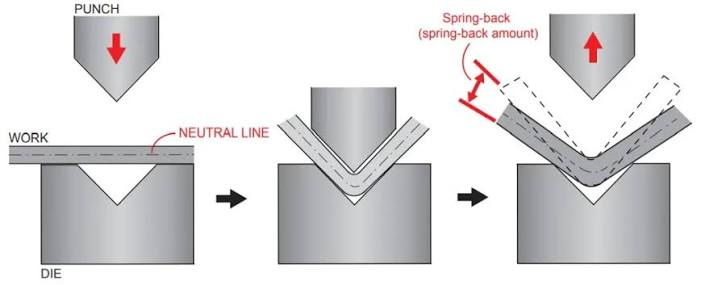
بازگشت فنری به معنای بازگشت جزئی ورق به حالت اولیه پس از برداشتن نیروی خم است. هنگامی که ورق تحت فشار سنبه و ماتریس خم میشود، بخشی از تغییر شکل پلاستیک (دائمی) و بخشی الاستیک (بازگشتی) است. پس از رها شدن نیرو، قسمت الاستیک باعث میشود زاویه خم کمی باز شود.
نتیجه این پدیده معمولاً به این صورت دیده میشود:
- زاویه نهایی بزرگتر از زاویه برنامهریزیشده دستگاه
- تغییر جزئی در ابعاد کلی قطعه
- عدم تطابق دقیق با نقشههای مونتاژ
هرچه شعاع خم نسبت به ضخامت ورق بزرگتر باشد و ماده سختتر یا الاستیکتر باشد، میزان بازگشت فنری بیشتر خواهد بود.
عوامل مؤثر بر میزان بازگشت فنری
میزان Springback به عوامل متعددی بستگی دارد که طراح و اپراتور باید همزمان آنها را در نظر بگیرند:
| عامل | تأثیر بر بازگشت فنری | توضیح کوتاه |
|---|---|---|
| جنس ورق | بسیار زیاد | فولاد نرم کمتر، فولاد پراستحکام و آلومینیوم بیشتر |
| ضخامت ورق | متوسط تا زیاد | ورق نازکتر معمولاً بازگشت بیشتری دارد |
| شعاع خم (داخل) | زیاد | شعاع بزرگتر = بازگشت بیشتر |
| زاویه خم | متوسط | زوایای تندتر معمولاً کنترلپذیرترند |
| جهت نورد ورق | متوسط | خم عمود بر جهت نورد معمولاً پایدارتر است |
| نوع ابزار (سنبه و ماتریس) | زیاد | عرض دهانه ماتریس و شعاع سنبه تأثیر مستقیم دارند |
| سرعت خم و فشار نگهدارنده | کم تا متوسط | در دستگاههای CNC قابل تنظیم است |
روشهای محاسبه تقریبی بازگشت فنری
محاسبه دقیق Springback نیاز به دادههای کامل ماده (نمودار تنش-کرنش) و شبیهسازی المان محدود دارد، اما در کارگاههای صنعتی از روشهای تقریبی و تجربی استفاده میشود.
۱. روش تجربی و جدولهای سازنده دستگاه
اکثر تولیدکنندگان دستگاههای خم CNC جداول یا نرمافزارهای داخلی دارند که بر اساس جنس، ضخامت و شعاع خم، مقدار جبران زاویه را پیشنهاد میکنند.
۲. فرمول تقریبی ساده
یکی از روابط تقریبی رایج برای زاویه بازگشت فنری به این صورت است:
Δθ≈θ×(Rt)×(σyE)\Delta\theta \approx \theta \times \left(\frac{R}{t}\right) \times \left(\frac{\sigma_y}{E}\right)Δθ≈θ×(tR)×(Eσy)
که در آن:
- Δθ\Delta\thetaΔθ: مقدار بازگشت فنری (بر حسب درجه یا رادیان)
- θ\thetaθ: زاویه خم برنامهریزیشده
- RRR: شعاع خم داخلی
- ttt: ضخامت ورق
- σy\sigma_yσy: تنش تسلیم ماده
- EEE: مدول یانگ ماده
این فرمول تقریبی است و برای برآورد اولیه مفید میباشد. مقدار واقعی معمولاً با تست روی نمونه تأیید میشود.
۳. استفاده از K-Factor و Bend Allowance همراه با جبران
در نرمافزارهای طراحی Sheet Metal مانند SolidWorks یا CATIA، میتوان با تنظیم صحیح K-Factor و سپس اعمال ضریب جبران Springback در نقشه خم، زاویه نهایی را دقیقتر کرد.
روشهای کنترل و جبران بازگشت فنری در خمکاری CNC
در عمل، بهترین راه کنترل Springback ترکیب طراحی هوشمند و تنظیمات دستگاه است:
۱. جبران زاویه (Overbending)
رایجترین روش. زاویه خم دستگاه را کمی تندتر از زاویه نهایی مورد نیاز تنظیم میکنند تا پس از بازگشت فنری، زاویه مطلوب حاصل شود. مقدار جبران معمولاً بین ۰٫۵ تا ۳ درجه (بسته به ماده و ضخامت) است.
۲. انتخاب صحیح شعاع سنبه و عرض ماتریس
استفاده از شعاع سنبه نزدیک به حداقل شعاع مجاز ماده و انتخاب دهانه ماتریس مناسب (معمولاً ۸ تا ۱۰ برابر ضخامت ورق) میزان بازگشت را کاهش میدهد.
۳. خمکاری چندمرحلهای یا با نگهدارنده
در قطعات حساس، استفاده از سیستمهای نگهدارنده ورق یا خمکاری تدریجی میتواند تغییر شکل الاستیک را کنترل کند.
۴. تست و کالیبراسیون اولیه
برای پروژههای دقیق یا تیراژ بالا، همیشه یک یا چند نمونه اولیه خم و اندازهگیری میشود. سپس زاویه دستگاه بر اساس نتیجه واقعی تنظیم میگردد.
۵. طراحی برای کاهش Springback
- استفاده از شعاع خم کوچکتر در حد مجاز ماده
- افزودن ویژگیهایی مانند مهرهگذاری یا تقویتکنندههای موضعی
- انتخاب ماده با استحکام تسلیم پایینتر در صورت امکان
اهمیت کنترل Springback در کیفیت نهایی محصول
اگر بازگشت فنری بهدرستی مدیریت نشود:
- قطعات در مرحله مونتاژ بهخوبی جفت نمیشوند.
- درزهای جوشکاری ناهموار یا تحت تنش قرار میگیرند.
- ابعاد کلی مجموعه از تلرانس خارج میشود.
- ظاهر قطعه (بهخصوص در کابینها و بدنههای صنعتی) غیرحرفهای به نظر میرسد.
در مقابل، کنترل دقیق این پدیده باعث میشود قطعات خمشده مستقیماً و بدون اصلاح اضافی وارد خط مونتاژ شوند و کیفیت نهایی سازه افزایش یابد.
نتیجهگیری
بازگشت فنری یک پدیده اجتنابناپذیر در خمکاری ورق فلزی است، اما با دانش فنی، محاسبه صحیح و تنظیمات دقیق دستگاه CNC کاملاً قابل کنترل است. موفقیت در این مرحله به ترکیب سه عامل بستگی دارد: طراحی مهندسی آگاهانه، انتخاب ابزار مناسب و تجربه عملی اپراتور.
در شرکت فناوران آذینگر، تمامی مراحل از طراحی سهبعدی و محاسبه پارامترهای خم تا اجرای خمکاری CNC و کنترل کیفی نهایی تحت یک مدیریت یکپارچه انجام میشود. این رویکرد باعث میشود قطعات با دقت ابعادی بالا و حداقل نیاز به اصلاح، آماده مونتاژ و جوشکاری تحویل داده شوند.
اگر در پروژه خود با چالش بازگشت فنری یا دقت خمکاری مواجه هستید، تیم مهندسی ما آماده ارائه مشاوره فنی و اجرای خدمات خمکاری دقیق است.


