در ساخت کابینهای صنعتی، شاسیها، مخازن، تابلوهای برق و سازههای ورقی، کیفیت جوش یکی از مهمترین عوامل تعیینکننده استحکام، دوام، ظاهر و حتی ایمنی محصول نهایی است. انتخاب نادرست روش جوشکاری میتواند منجر به نفوذ ناقص، ترکخوردگی، اعوجاج زیاد، ظاهر نامناسب یا افزایش هزینههای پرداخت و رنگ شود.
شرکت فناوران آذینگر با بیش از ۳۰ سال تجربه در حوزه ورقکاری صنعتی، تمامی مراحل از طراحی تا جوشکاری و رنگ را بهصورت یکپارچه انجام میدهد. در این مقاله بهصورت کاربردی چهار روش اصلی جوشکاری مورد استفاده در سازههای ورقی را مقایسه میکنیم تا انتخاب درستتری داشته باشید.
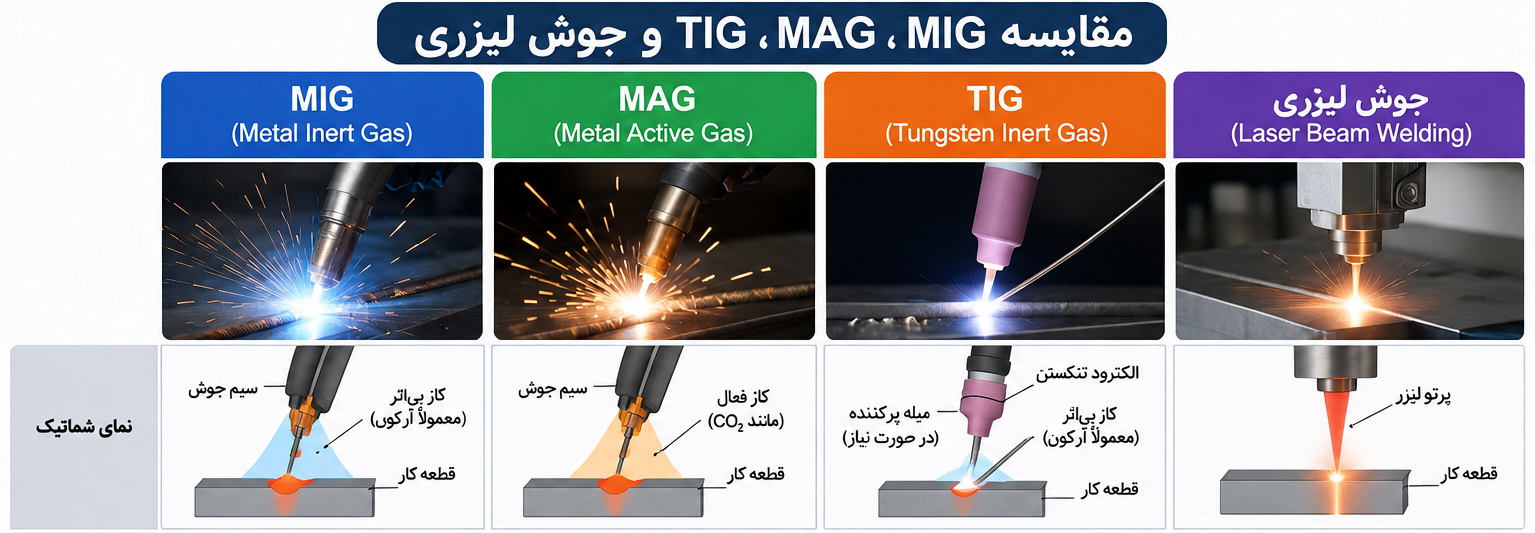
۱. جوش MIG (Metal Inert Gas)
در این روش از گاز خنثی (معمولاً آرگون یا مخلوط آرگون) و سیم جوش پیوسته استفاده میشود.
مزایا:
- سرعت نسبتاً خوب
- ظاهر جوش تمیزتر نسبت به MAG در برخی متریالها
- مناسب برای آلومینیوم و استیل ضدزنگ
معایب:
- هزینه گاز محافظ بالاتر
- حساسیت بیشتر به باد و جریان هوا در محیط کارگاه
کاربرد مناسب در آذینگر: قطعات استیل و آلومینیومی که ظاهر جوش اهمیت بالایی دارد.
۲. جوش MAG (Metal Active Gas)
نسخه فعال جوش MIG که معمولاً از گاز دیاکسیدکربن یا مخلوط CO₂ و آرگون استفاده میکند. این روش رایجترین انتخاب در ساخت سازههای فولادی صنعتی است.
مزایا:
- سرعت بالا و راندمان خوب
- نفوذ مناسب در ورقهای فولادی
- هزینه پایینتر نسبت به MIG
- مناسب برای تیراژ متوسط تا بالا
معایب:
- پاشش بیشتر (Spatter) نسبت به MIG و TIG
- نیاز به پرداخت بیشتر قبل از رنگ
کاربرد مناسب: شاسی دیزل ژنراتور، کابینهای فولادی صنعتی، سازههای سنگین و مخازن معمولی. این روش در اکثر پروژههای روزمره آذینگر استفاده میشود.
۳. جوش TIG (Tungsten Inert Gas)
جوشکاری با الکترود تنگستن غیرمصرفی و گاز خنثی. دقیقترین و تمیزترین روش دستی محسوب میشود.
مزایا:
- کیفیت و ظاهر بسیار عالی
- کنترل دقیق حرارت و نفوذ
- مناسب برای ورقهای نازک و اتصالات حساس
- حداقل پاشش و نیاز به پرداخت کم
معایب:
- سرعت پایین
- نیاز به مهارت بالای جوشکار
- هزینه بالاتر (زمان و نیروی انسانی)
کاربرد مناسب: اتصالات ظریف در کابینهای خاص، قطعات استیل نازک، نقاطی که ظاهر جوش در معرض دید است یا نیاز به آببندی بالایی دارد.
۴. جوش لیزری (Laser Welding)
جدیدترین و دقیقترین روش موجود که در آذینگر نیز برای پروژههای خاص مورد استفاده قرار میگیرد.
مزایا:
- سرعت بسیار بالا
- منطقه متأثر از حرارت (HAZ) بسیار کوچک → اعوجاج حداقلی
- نفوذ عمیق با عرض جوش باریک
- ظاهر فوقالعاده تمیز و یکنواخت
- مناسب برای ورقهای نازک تا متوسط و تولید انبوه
معایب:
- هزینه تجهیزات و راهاندازی بالا
- محدودیت در ضخامتهای خیلی زیاد
- نیاز به فیتآپ بسیار دقیق قطعات
کاربرد مناسب: کابینهای دقیق، قطعاتی که تابیدگی نباید داشته باشند، پروژههایی که ظاهر و دقت ابعادی در اولویت است.
جدول مقایسه سریع روشهای جوش
| معیار | MIG | MAG | TIG | جوش لیزری |
|---|---|---|---|---|
| سرعت | خوب | خیلی خوب | کم | عالی |
| ظاهر جوش | خوب | متوسط | عالی | بسیار عالی |
| نفوذ | خوب | خوب تا عالی | کنترلشده | عمیق و باریک |
| اعوجاج | متوسط | متوسط | کم | بسیار کم |
| هزینه | متوسط | پایین | بالا | بالا (تجهیزات) |
| مناسب برای ورق نازک | متوسط | متوسط | عالی | عالی |
| مناسب برای تولید انبوه | خوب | عالی | ضعیف | عالی |
توصیه نهایی بر اساس نوع محصول
- کابینهای صنعتی سنگین و شاسی دیزل ژنراتور: معمولاً ترکیب MAG + TIG در نقاط حساس بهترین نتیجه را میدهد.
- تابلوهای برق و ضد انفجار: TIG یا جوش لیزری برای آببندی و ظاهر تمیز توصیه میشود.
- مخازن تحت فشار: بسته به استاندارد، اغلب TIG یا MAG با کنترل دقیق پارامترها.
- قطعات دقیق با ورق نازک: جوش لیزری یا TIG اولویت دارد.
در آذینگر، انتخاب نوع جوش صرفاً بر اساس سلیقه انجام نمیشود. پس از مرحله طراحی و مدلسازی سهبعدی و برش لیزر، با توجه به متریال، ضخامت، شرایط کاری محصول و الزامات کارفرما، بهترین روش یا ترکیب روشها انتخاب میشود. سپس در بخش مجموعهسازی و جوشکاری با کنترل کیفی دقیق اجرا میگردد.
اگر در حال طراحی یا ساخت کابین، شاسی یا سازه ورقی هستید و میخواهید از همان ابتدا روش جوشکاری بهینه انتخاب شود، تیم فنی آذینگر آماده مشاوره است.
تماس با ما:
۰۹۱۲۱۰۵۹۹۲۵
آدرس: استان تهران، شهرستان قدس، شهرک صنعتی زاگرس، مجتمع مدرسی


