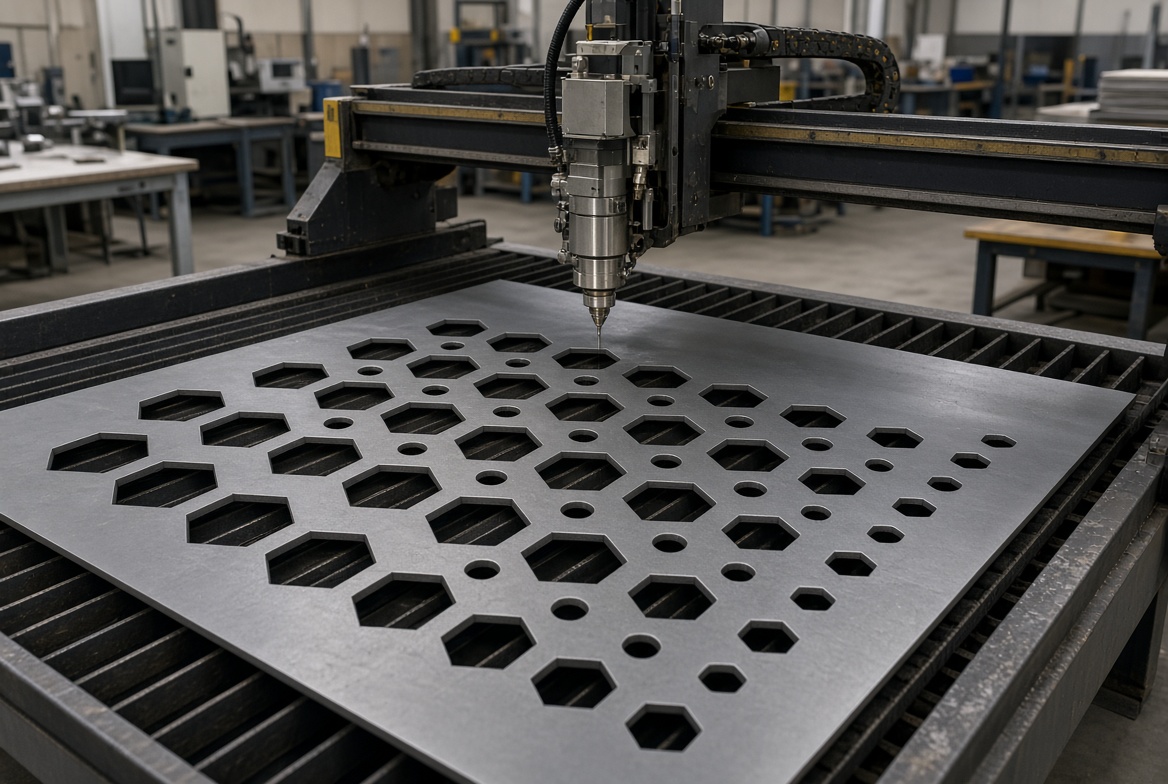
برش لیزر یکی از دقیقترین روشهای برش ورق فلزی است، اما این به معنی آن نیست که قطعه پس از برش همیشه کاملاً صاف و بدون تغییر شکل باقی میماند. در بعضی پروژهها، بهخصوص هنگام برش ورقهای نازک، قطعات بزرگ یا هندسههای پیچیده، ممکن است ورق پس از برش دچار تابیدگی، خمشدگی یا تغییر شکل موضعی شود.
این مشکل معمولاً نتیجه یک عامل واحد نیست. گرمای ایجادشده در فرآیند برش، تنشهای داخلی ورق، ضخامت و جنس متریال، نحوه چیدمان قطعات و حتی ترتیب برش میتوانند در ایجاد تابیدگی نقش داشته باشند.
در این مقاله بررسی میکنیم چرا ورق بعد از برش لیزر تاب برمیدارد و چه اقداماتی میتواند احتمال این مشکل را کاهش دهد.
آیا برش لیزر میتواند باعث تابیدگی ورق شود؟
بله. اگرچه ناحیه تحت تأثیر حرارت در برش لیزر نسبت به بسیاری از روشهای حرارتی محدود است، اما فرآیند همچنان با ورود حرارت موضعی به ورق همراه است.
وقتی یک ناحیه کوچک از ورق به سرعت گرم و سپس سرد میشود، انبساط و انقباض موضعی اتفاق میافتد. اگر این تغییرات حرارتی در سراسر ورق به شکل یکنواخت توزیع نشوند، میتوانند باعث ایجاد یا آزاد شدن تنشهایی شوند که در نهایت به تغییر شکل قطعه منجر میشوند.
البته در بسیاری از موارد، مشکل فقط از خود فرآیند برش نیست. ورق ممکن است از قبل دارای تنش داخلی یا تاب جزئی باشد و برش لیزر با جدا کردن قسمتهای مختلف ورق، این تنشها را آزاد کند.
مهمترین دلایل تاب برداشتن ورق بعد از برش لیزر
۱. گرمای ایجادشده در فرآیند برش
لیزر انرژی زیادی را در یک ناحیه بسیار کوچک متمرکز میکند. این تمرکز انرژی برای ایجاد برش دقیق ضروری است، اما باعث ایجاد یک چرخه حرارتی موضعی نیز میشود.
اگر گرمای واردشده زیاد باشد یا حرارت به شکل نامتقارن در قطعه توزیع شود، احتمال تغییر شکل افزایش پیدا میکند.
پارامترهایی مانند:
توان لیزر
سرعت برش
فرکانس و نوع سوراخکاری
نوع گاز کمکی
ضخامت و جنس ورق
در رفتار حرارتی فرآیند تأثیر دارند.
بنابراین صرفاً افزایش توان دستگاه یا کاهش سرعت برش الزاماً به معنی نتیجه بهتر نیست. پارامترهای فرآیند باید متناسب با جنس و ضخامت ورق انتخاب شوند.
۲. تنشهای داخلی موجود در ورق
یکی از دلایل مهم تابیدگی، خود ورق است.
ورق فلزی ممکن است در مراحل مختلف تولید، نورد، سردکاری، صافکاری یا حملونقل دارای تنشهای داخلی باشد. تا زمانی که ورق به صورت یکپارچه باقی مانده، این تنشها ممکن است در تعادل باشند.
اما وقتی قسمتهایی از ورق با لیزر جدا میشوند، شرایط این تعادل تغییر میکند و بخشی از تنش داخلی آزاد میشود.
به همین دلیل ممکن است حتی با تنظیم مناسب دستگاه، یک ورق خاص پس از برش بیشتر از انتظار تغییر شکل دهد.
۳. ضخامت کم ورق
هرچه ورق نازکتر باشد، معمولاً مقاومت آن در برابر تغییر شکل نیز کمتر است.
در قطعات نازک، مقدار نسبتاً کمی از تنش یا حرارت میتواند باعث ایجاد تغییر شکل قابل مشاهده شود.
به همین دلیل در برش قطعات بزرگ و نازک، کنترل توزیع حرارت و نحوه چیدمان برش اهمیت بیشتری پیدا میکند.
۴. هندسه نامتقارن قطعه
شکل قطعه نیز اهمیت زیادی دارد.
فرض کنید یک قطعه دارای سطح بزرگی باشد و تعداد زیادی شیار، سوراخ یا برش داخلی فقط در یک قسمت آن قرار گرفته باشد. با حذف این بخشها، توزیع جرم و سختی قطعه تغییر میکند و تنشهای موجود نیز ممکن است به صورت نامتقارن آزاد شوند.
قطعات بزرگ، باریک، کشیده و دارای برشهای متراکم در یک ناحیه، معمولاً حساسیت بیشتری نسبت به تغییر شکل دارند.
۵. ترتیب برش
ترتیب اجرای برشها نیز میتواند روی نتیجه نهایی اثر بگذارد.
اگر برشهای زیادی پشت سر هم در یک ناحیه انجام شوند، همان بخش از ورق برای مدت بیشتری تحت تأثیر حرارت قرار میگیرد.
در مقابل، با انتخاب یک ترتیب مناسب برای برش و توزیع بهتر نقاط حرارتی، میتوان تجمع حرارت در یک ناحیه را کاهش داد.
این موضوع در قطعات پیچیده و ورقهایی که تعداد زیادی قطعه از آنها برش داده میشود اهمیت بیشتری دارد.
۶. چیدمان نامناسب قطعات روی ورق
Nesting فقط برای کاهش پرت ورق نیست.
نحوه قرار گرفتن قطعات روی شیت میتواند بر رفتار حرارتی و مکانیکی ورق در هنگام برش نیز تأثیر داشته باشد.
اگر تمام قطعات حساس یا برشهای متراکم در یک ناحیه متمرکز شوند، احتمال تجمع حرارت و تغییر شکل در همان قسمت بیشتر میشود.
بنابراین در پروژههای حساس، چیدمان قطعات باید علاوه بر مصرف بهینه ورق، از نظر فرآیند برش نیز بررسی شود.
چگونه از تاب برداشتن ورق بعد از برش لیزر جلوگیری کنیم؟
هیچ روش واحدی برای جلوگیری از تابیدگی تمام ورقها وجود ندارد، اما چند اقدام میتواند احتمال آن را کاهش دهد.
انتخاب صحیح پارامترهای برش
توان، سرعت و سایر پارامترهای دستگاه باید متناسب با جنس و ضخامت ورق انتخاب شوند.
هدف فقط برش سریعتر نیست؛ باید فرآیند به گونهای تنظیم شود که انرژی حرارتی موردنیاز برای برش با کمترین اثر نامطلوب روی قطعه وارد شود.
کنترل ترتیب برش
در قطعات پیچیده، ترتیب برش میتواند به گونهای انتخاب شود که حرارت در یک ناحیه خاص جمع نشود.
در بعضی قطعات نیز بهتر است ابتدا برشهای داخلی و سپس محیط خارجی انجام شود، هرچند ترتیب مناسب باید بر اساس هندسه واقعی قطعه و شرایط فرآیند تعیین شود.
استفاده صحیح از Micro Joint یا اتصالهای نگهدارنده
در بعضی پروژهها میتوان بخشهای کوچکی از اتصال را تا پایان فرآیند باقی گذاشت تا قطعه در طول برش، موقعیت خود را بهتر حفظ کند.
این روش باید با توجه به شکل قطعه و نیازهای بعدی تولید استفاده شود، زیرا باقی ماندن اتصالها خود نیازمند عملیات جدا کردن و پرداخت است.
توجه به کیفیت ورق اولیه
اگر ورق اولیه دارای تاب، تنش داخلی زیاد یا تغییر ضخامت قابل توجه باشد، دستیابی به قطعه کاملاً صاف پس از برش دشوارتر خواهد بود.
بنابراین در قطعات حساس، کیفیت و وضعیت اولیه ورق باید از همان ابتدا مورد توجه قرار گیرد.
طراحی مناسب قطعه
گاهی بهترین راه کاهش تابیدگی، اصلاح طراحی است.
برای مثال، یک قطعه بسیار بزرگ و نازک با هندسه نامتقارن ممکن است ذاتاً مستعد تغییر شکل باشد. در چنین شرایطی میتوان با بررسی مهندسی، هندسه، محل سوراخها، شیارها، خطوط خم یا نحوه اتصال قطعات را اصلاح کرد.
آیا تابیدگی همیشه به دلیل تنظیمات دستگاه لیزر است؟
خیر.
این یکی از اشتباهات رایج در عیبیابی قطعات برشخورده است.
تابیدگی میتواند حاصل ترکیبی از چند عامل باشد:
جنس ورق + ضخامت + تنش داخلی + هندسه قطعه + نحوه چیدمان + ترتیب برش + پارامترهای فرآیند
بنابراین اگر یک قطعه پس از برش تاب برداشته است، نباید بدون بررسی سایر عوامل، مشکل را صرفاً به «تنظیم نبودن دستگاه لیزر» نسبت داد.
تابیدگی ورق بعد از برش چه زمانی مشکلساز میشود؟
میزان قابل قبول تغییر شکل به کاربرد قطعه بستگی دارد.
برای یک قطعه ساده که قرار است بعداً خم یا جوشکاری شود، مقدار محدودی از تغییر شکل ممکن است در فرآیندهای بعدی قابل اصلاح باشد.
اما برای قطعاتی که:
تلرانس ابعادی دقیقی دارند،
باید مستقیماً مونتاژ شوند،
سطح بزرگی دارند،
چندین نقطه اتصال دارند،
یا پس از برش وارد فرآیند خمکاری CNC میشوند،
تابیدگی میتواند باعث ایجاد مشکل در مراحل بعدی تولید شود.
به همین دلیل بهتر است کنترل تغییر شکل از مرحله طراحی و برنامهریزی تولید در نظر گرفته شود، نه اینکه فقط بعد از برش به فکر اصلاح قطعه باشیم.
جمعبندی
تاب برداشتن ورق بعد از برش لیزر الزاماً به معنی ضعف دستگاه یا اشتباه اپراتور نیست. حرارت موضعی، تنشهای داخلی ورق، ضخامت، هندسه قطعه، ترتیب برش و نحوه چیدمان قطعات همگی میتوانند در ایجاد تغییر شکل نقش داشته باشند.
برای کاهش این مشکل، باید فرآیند برش به صورت یک مجموعه واحد دیده شود؛ از انتخاب متریال و طراحی قطعه گرفته تا Nesting، تنظیم پارامترهای دستگاه و ترتیب اجرای برش.
در پروژههایی که صافی و دقت ابعادی قطعه اهمیت زیادی دارد، بررسی این عوامل پیش از شروع تولید میتواند از بسیاری از مشکلاتی که در مراحل بعدی و هنگام خمکاری یا مونتاژ ظاهر میشوند جلوگیری کند.
آذینگر در زمینه طراحی و مدلسازی صنعتی، خدمات برش لیزر و خمکاری CNC ورقهای فلزی فعالیت میکند و امکان بررسی فرآیند ساخت قطعات ورقی از مرحله طراحی تا تولید را فراهم میکند.


